
Производственный менеджмент / Якимова
4А. Освоение нового материала
Поточные линии
На многих предприятиях промышленности в основном производстве преобладает поточный тип производства, характеризующийся высокими технико-экономическими показателями по сравнению с серийным производством, так как отличается стабильностью производственных операций и постадийной увязкой рабочих мест в соответствии с технологическим регламентом.
Основным звеном поточного производства является поточная линия, которая представляет собой комплексы рабочих мест, расположенных по ходу технологического процесса для выполнения строго определенных регламентом операций, стадий или всего процесса.
Классификация применяемых поточных линий представлена в таблице 1.
Таблица 1. – Классификация поточных линий
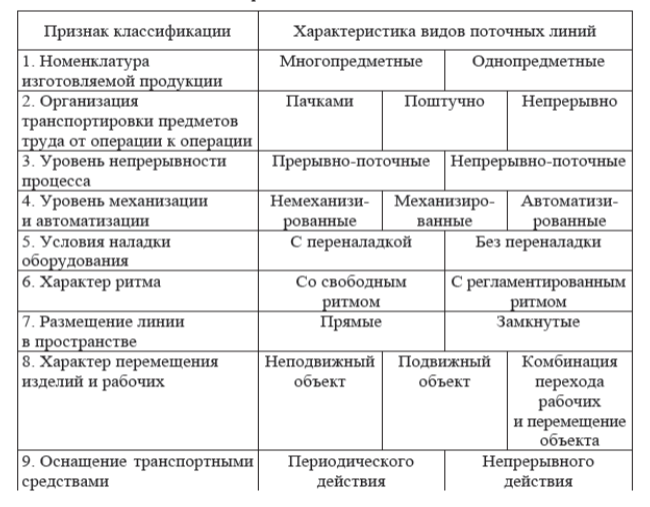
По номенклатуре изготовляемой продукции различают:
а) однопредметные поточные линии, на которых осуществляется производство продукции без изменения разновидности и объемов. При этом переналадки линии не требуется, а производится только уборка рабочих мест после изготовления предыдущего заказа и подготовка к изготовлению следующего;
б) многопредметные поточные линии, характеризуемые возможностью варьирования объемов производства и выбора разновидности продукции. При изменении задания (заказа) линия требует переналадки.
По степени непрерывности поточные линии делятся на прерывно-поточные (синхронизация операций отсутствует, допускаются вынужденные простои при передаче продуктов на следующую операцию) непрерывно-поточные со свободным и регламентированным ритмом (непрерывная или циклическая синхронизация операций). Непрерывность технологического процесса определяется формой передачи сырья или полуфабрикатов с операции на операцию. В аппаратурных производствах непрерывность материальных потоков достигается с помощью насосов, компрессоров, вентиляторов и других специальных средств и устройств при поддержании бесперебойного снабжения. Непрерывный аппаратурный процесс имеет ряд преимуществ: создает условия для внедрения средств механизации и автоматизации производства, ритмичного выпуска продукции при высоком качестве, улучшает использование оборудования во времени и по мощности, обеспечивает снижение себестоимости продукции, рост прибыли, улучшение других технико-экономических показателей.
По структуре процесса поточное производство делится на простое и сложное. В простом производстве движение материальных потоков осуществляется прямолинейно, в сложном наблюдается различное движение материальных потоков: сходящееся, расходящееся или комбинированное (рисунок 3.3).
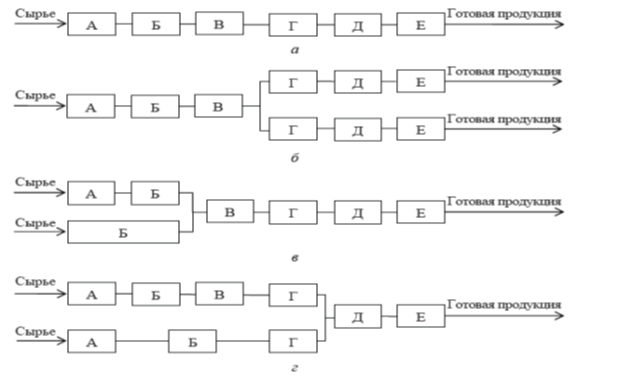
Рисунок 3 – Виды производственных потоков
а) прямолинейный; б) расходящийся; в) сходящийся; г) комбинированный
Организация поточного производства основана на согласовании продолжительности выполнения производственных операций во времени и по производительности. Соблюдение этого условия достигается при определении производственного такта движения, под которым понимают количественный показатель, характеризующий определенный выпуск продукции в равные интервалы времени, т. е. по этому показателю можно судить о ритмичности производства. Различают два показателя такта: средний и рабочий.
Средний такт (tср, мин) – продолжительность времени между двумя последовательными выпусками однородной продукции:
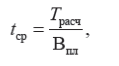
где Tрасч – длительность расчетного календарного периода, мин, определяемая исходя из числа смен в сутки (s), длительности смены (l), регламентированных внутрисменных перерывов на отдых (p) и их продолжительности (x), т. е. Tрасч = s(l – рх);
Впл – плановый выпуск продукции за тот же период, нат. ед.
Например, s = 4, l = 360 мин, р = 3, x = 10 мин, Впл = 3000 т.
Отсюда tср = 4(360 – 3 * 10) / 3000 = 0,44 мин.
Рабочий такт (tраб, мин) – календарная продолжительность операции, приходящаяся на единицу продукции:
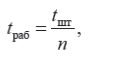
Где tшт – затраты времени на операцию с учетом коэффициента выполнения норм, мин;
n – число рабочих мест.
В отличие от среднего такта рабочий такт рассчитывают для каждой операции поточной линии. Показатели среднего и рабочего тактов тесно взаимосвязаны и лежат в основе расчета числа единиц основного оборудования (рабочих мест) на участке, в цехе и степени его использования. Для обеспечения непрерывности в работе и полной загрузки рабочих мест обязательно соблюдение условия tср ≥ tраб. Поэтому при проектировании непрерывно-поточной линии средний такт должен быть кратным рабочему, по которому определяют число единиц оборудования, исходя из объема работ (выпуска продукции).
Например, tшт = 10 мин, tср = 1,2 мин. Отсюда n = 10 / 1,2 ≈ 9.
Зная число единиц оборудования при известном выпуске продукции, можно определить степень загрузки рабочих мест. При n = 9, tшт = 10 мин, tраб = 10 / 9 = 1,11 мин, т. е. tраб < tср, что удовлетворяет условию непрерывности, но свидетельствует о наличии резерва по загрузке оборудования на данной на операции.
Внедрение непрерывно-поточных и непрерывных производственных процессов в промышленности благодаря их высокой технико-экономической эффективности имеет особо важное значение, поскольку обеспечивает соблюдение стабильного технологического режима, уменьшает потери сырья и продукции при переналадке, сокращает длительность пусконаладочного периода.