
Производственный менеджмент / Якимова
4А. Освоение нового материала
Движение предметов труда в пространстве и времени
Важным фактором, определяющим длительность производственного цикла, является порядок движения предметов труда в производственном процессе. При этом может быть использован один из трех видов движения: последовательный, параллельный или параллельно-последовательный.
При последовательном движении материально-сырьевых потоков длительность цикла изготовления продукции (Тпослед, мин) равна сумме затрат времени его прохождения на всех операциях технологической стадии:
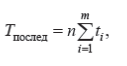
где n – число предметов труда в передаточной партии;
m – число операций;
ti – длительность i-й операции, мин.
Допустим, что число единиц продукции, одновременно передвигающихся от одной операции к другой (передаточная партия), равно четырем штукам, или четырем загрузкам в аппарат, т. е. n = 4. Пусть продукция обрабатывается на трех операциях (m = 3), причем нормы времени по операциям равны соответственно t1 = 10 мин, t2 = = 6 мин, t3 = 12 мин. Тогда Тпослед = 4 (10 + 6 + 12) = 112 мин (рисунок 3.2а).
При последовательном виде движения единица продукции переходит на каждую последующую операцию процесса только после окончания обработки всех единиц данной партии на предыдущей операции. В этом случае с операции на операцию транспортируется вся партия одновременно. При этом каждое изделие партии пролеживает на каждой операции сначала в ожидании своей очереди обработки, а затем в ожидании окончания обработки всех изделий данной партии по этой операции.
При параллельном движении предмет труда сразу же поступает с одной операции на другую, что позволяет полностью ликвидировать вынужденное ожидание последующей обработки. Длительность цикла изготовления продукции (Тпарал, мин) равна:
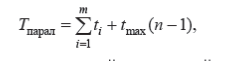
где tmax – продолжительность самой длительной операции, мин.
В нашем примере Tпарал = (10 + 6 + 12) + 12 (4 – 1) = 64 мин (рисунок 3.2 б).
При параллельном движении материально-сырьевых потоков продолжительность операций различная, а длительность цикла зависит в основном от продолжительности самой трудоемкой из них.Поэтому в целях сокращения межоперационных простоев необходимо выравнивать операции по их продолжительности для полной синхронизации.
При параллельно-последовательном движении процесс обработки партии на каждой последующей операции начинается раньше, чем полностью заканчивается обработка всей партии изделий на каждой предыдущей операции. Длительность производственного цикла (Tпарал-послед , мин) при данном виде движения предметов труда равна:
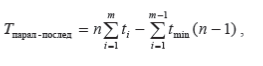
где tmin – продолжительность более короткой операции из двух смежных операций, мин.
В нашем примере Тпарал-послед = 4 (10 + 6 + 12) – (6 + 6) * (4 – 1) = = 76 мин (рисунок 3.2в).
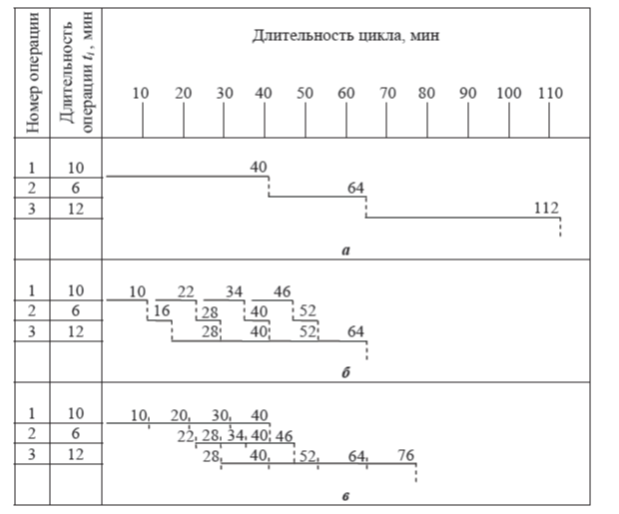
Рисунок 2. – Виды движения предметов труда
а) параллельное; б) последовательное
в) параллельно-последовательное
Применение параллельно-последовательного вида движения экономически целесообразно в случаях изготовления трудоемких изделий, когда длительности операций процесса значительно колеблются, а также в случаях изготовления малотрудоемких изделий крупными партиями.
Таким образом, из трех рассмотренных видов движения предметов труда наиболее выгодным с точки зрения экономии времени (длительности производственного цикла) является параллельный вид. Однако он требует особой организации производства, так как позволит избежать простоев рабочих и оборудования в случае синхронизации операций и обеспечения ритмичности производства.
Достичь этого можно путем создания поточных линий